 EN
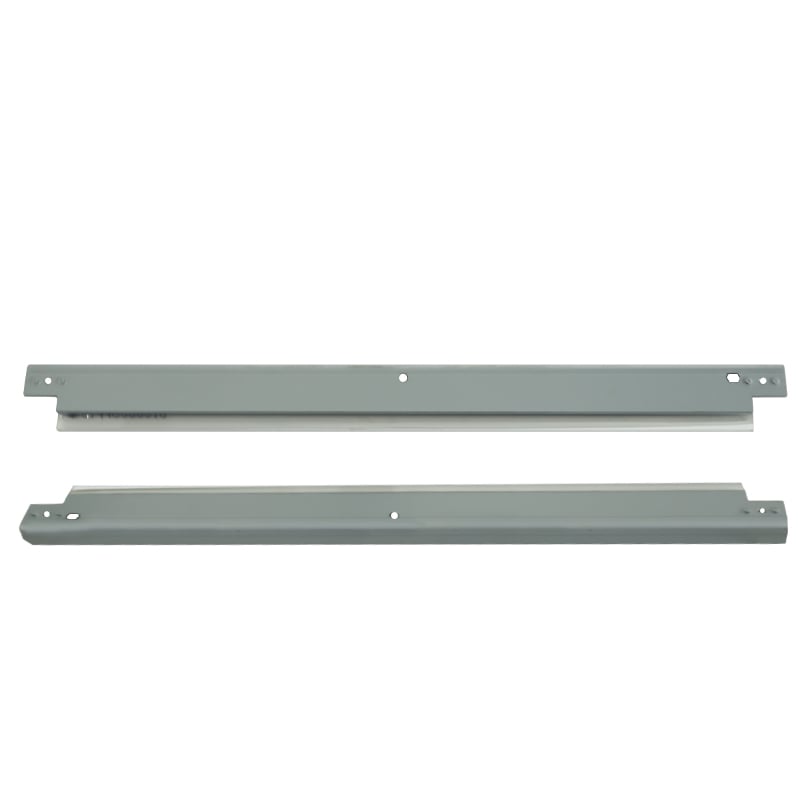
Dystrybutorzy części pracujący z urządzeniami do przetwarzania obrazów wiedzą, że jakość „ oczyszczający łopatek bezpośrednio wpływa na jakość reprodukcji dokumentów oraz trwałość urządzenia. Gdy ostrze czyszczące działa słabo, całe systemy kserograficzne cierpią na wady obrazu, rozmywanie tonera oraz przyspieszone zużycie kluczowych komponentów. Dlatego doświadczeni strony dystrybutorzy porównują krawędzie ostrzy czyszczących pod mikroskopem – zdają sobie sprawę, że wizualna kontrola gołym okiem nie pozwala wykryć uszkodzeń na poziomie mikroskopowym, degradacji krawędzi ani nagromadzenia zanieczyszczeń, które decydują o tym, czy ostrze czyszczące zapewni niezawodną pracę, czy spowoduje kosztowne awarie sprzętu.
Zastosowanie powiększonej inspekcji stało się standardem branżowym, ponieważ skuteczność ostrza czyszczącego zależy w całości od geometrii krawędzi, jakości wykończenia powierzchni oraz integralności strukturalnej. Gdy dystrybutorzy części porównują próbki ostrzy czyszczących obok siebie pod mikroskopem, uzyskują natychmiastowe informacje na temat jakości produkcji, prawidłowego składu materiału oraz rzeczywistej trwałości w warunkach eksploatacji. W niniejszym artykule omówione są powody techniczne i biznesowe, dla których ocena ostrzy czyszczących przy użyciu powiększenia stała się niezbędna dla dystrybutorów części, producentów sprzętu oraz specjalistów ds. konserwacji.
Powiększone badanie (50×–200×) jest niezbędne do oceny jakości ostrza czyszczącego – pozwala wykryć mikrouszczelki, nieregularności krawędzi, puste przestrzenie w materiale oraz wzory zużycia niewidoczne gołym okiem. Ta praktyka zapobiega przedwczesnym awariom urządzeń, ustala standardy jakości oraz zapewnia ślad dokumentacyjny. Cyfrowe mikroskopy umożliwiają standaryzowane badania, gwarantując spójną jakość dostawców oraz chroniąc zarówno dystrybutorów, jak i klientów.
Kluczowa rola geometrii krawędzi w wydajności ostrza czyszczącego
Zrozumienie mikroskopowej struktury krawędzi
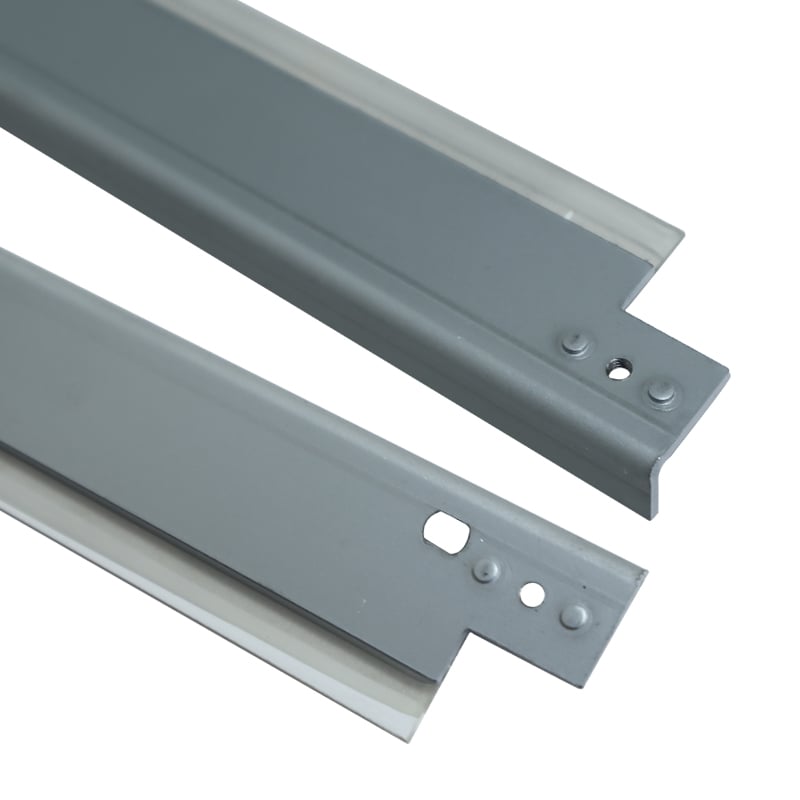
Ostrze czyszczące działa poprzez ciągły kontakt z wirującymi bębnami oraz wałkami termicznymi , co czyni geometrię krawędzi głównym czynnikiem określającym trwałość eksploatacyjną. Przy powiększeniu dostawcy części mogą stwierdzić, czy ostrze czyszczące zostało wyprodukowane z ostrych, jednolitych krawędzi, czy też występują nieregularności powodujące przedwczesny zużycie. Profil krawędzi — czy to idealnie prostokątny, skośny, czy zaokrąglony — wpływa bezpośrednio na skuteczność usuwania toner resztek bez uszkadzania podłożonych powierzchni. Porównując próbki ostrzy czyszczących przy powiększeniu 50×–200×, dostawcy natychmiast wykrywają mikrołupnięcia, nieregularne szlifowanie lub niestosowności powierzchniowe, które są niewidoczne gołym okiem, ale spowodowałyby awarie urządzeń już po kilku tygodniach od instalacji.
Skład materiału oraz odporność na zużycie
Różne materiały używane do wyrobu ostrzy czyszczących wykazują różne wzory zużycia pod mikroskopem. Poprawnie wyprodukowane ostrze czyszczące wykonane z wysokiej jakości tworzywa sztucznego lub materiałów kompozytowych ma gładką, jednolitą strukturę krystaliczną na krawędzi tnącej. Gdy dostawcy części porównują pod mikroskopem różne wersje ostrzy czyszczących, mogą odróżnić materiał pierwotny od surowca wtórnego, zidentyfikować kruche obszary wskazujące na nieprawidłowe formowanie oraz wykryć pęknięcia spowodowane naprężeniem jeszcze przed ich przejściem w awarię katastrofalną. Wady materiału, takie jak mikroskopijne pęknięcia, puste przestrzenie lub przebarwienia, stają się natychmiast widoczne pod mikroskopem i ujawniają, czy ostrze czyszczące zostało wyprodukowane zgodnie ze specyfikacją, czy też skrócenia procedur produkcyjnych wpłynęły negatywnie na jego jakość.
Wykrywanie i zapobieganie zużyciu oraz zanieczyszczeniom
Wczesne rozpoznawanie degradacji krawędzi
Dystrybutorzy części używają powiększenia do identyfikowania wzorów zużycia ostrza czyszczącego, które sygnalizują nadchodzącą awarię. Zużyte ostrze czyszczące, które było zainstalowane w urządzeniu, wykazuje ślady zużycia, zaokrąglenie krawędzi oraz utratę materiału, które można ilościowo określić za pomocą wizualnej inspekcji przy użyciu powiększenia. Porównując profil krawędzi nowego ostrza czyszczącego z przykładem zużytego, dystrybutorzy ustalają podstawowe standardy jakości i określają pozostały czas pracy. Mikropęknięcia, wgłębienia oraz oddzielenie materiału stają się widoczne przy powiększeniu znacznie wcześniej niż powodują widoczne wady wydruku. Ta zdolność do wczesnego wykrywania pozwala zespołom serwisowym zaplanować wymianę ostrza czyszczącego w ramach konserwacji zapobiegawczej, zanim nastąpi pogorszenie się wydajności urządzenia, co zmniejsza nieplanowane przestoje i chroni jakość obrazu.
Nagromadzanie zanieczyszczeń oraz problemy z przyczepnością do powierzchni
Podczas pracy urządzenia ostrze czyszczące gromadzi cząstki tonera, włókna papieru oraz zanieczyszczenia pochodzące ze środowiska na swojej powierzchni roboczej. Przy powiększeniu dystrybutorzy mogą ocenić, czy zanieczyszczenie powierzchni wpływa na zdolność ostrza czyszczącego do utrzymywania kontaktu z bębnami i wałkami. Wzory nagromadzeń ujawniają, czy ostrze czyszczące jest prawidłowo umieszczone w urządzeniu, czy też nieprawidłowa pozycja spowodowała nieregularny zużycie. Problemy z przyczepnością na powierzchni — gdy zanieczyszczenia trwale wiążą się z krawędzią ostrza czyszczącego — stają się widoczne jako obszary o zmienionej barwie lub nierówności. Porównując próbki ostrzy czyszczących wykazujące różne wzory zanieczyszczeń, dystrybutorzy mogą udzielać wskazówek dotyczących prawidłowego ustawienia ostrza czyszczącego, konserwacji bębnów oraz środków kontroli środowiska, które wydłużają żywotność ostrza czyszczącego i zapewniają stałą jakość obrazu.
| Pozycja inspekcji | Poziom powiększenia | Wykrywalne wady |
| Geometria krawędzi | powiększenie 50×–200× | Mikrołupnięcia, nieregularne szlifowanie, niestosowności powierzchniowe, wady profilu krawędzi |
| Skład materiału | powiększenie 50×–200× | Zmienność struktury krystalicznej, puste przestrzenie, zmiana barwy, pęknięcia spowodowane naprężeniem, materiał wtórny kontra materiał pierwotny |
| Wykrywanie wzoru zużycia | powiększenie 50×–200× | Zaokrąglenie krawędzi, utrata materiału, mikropęknięcia, wgłębienia, rozdzielenie materiału |
| Ocena zanieczyszczenia | powiększenie 50×–200× | Nagromadzenie cząsteczek tonera, pozostałości włókien papieru, problemy z przyczepnością powierzchni, strefy przebarwienia |
| Wady wyraźne | powiększenie 30×–50× | Uszkodzenia krawędziowe, oddzielenie materiału, uszkodzenia strukturalne |
| Wady mikroskopijne | powiększenie 100×–200× | Nieregularności krawędzi, puste obszary w materiale, problemy ze strukturą krystaliczną |
| Regeneracja używanych ostrzy | powiększenie 50×–200× | Ślady zużycia, ocena pozostałego czasu użytkowania, uszkodzenia spowodowane niewłaściwym ustawieniem |
| Dokumentacja Jakości | Znormalizowane powiększenie | Profile krawędzi zdjęć do porównania odniesienia, śledzenia i ochrony gwarancyjnej |
Gwarancja jakości i standardy produkcji
Ustalanie spójnych punktów odniesienia wydajności
Dystrybutorzy części, którzy współpracują z wieloma dostawcami ostrzy do czyszczenia, polegają na inspekcji opartej na powiększeniu, aby utrzymać spójne standardy jakości w swoim asortymencie. Fotografując lub mierząc profile krawędzi ostrzy do czyszczenia przy standardowych poziomach powiększenia, dystrybutorzy ustalają punkty odniesienia jakości, których muszą przestrzegać wszyscy dostawcy. Ostrze do czyszczenia, które nie przejdzie wizualnej inspekcji opartej na powiększeniu, zostaje odrzucone jeszcze przed dotarciem do klientów, zapobiegając awariom urządzeń i chroniąc reputację dystrybutora. Ten systematyczny podejście do oceny ostrzy do czyszczenia zapewnia, że każde wysłane ostrze zostało zweryfikowane pod kątem ustalonych standardów geometrii krawędzi, spójności materiału oraz jakości wykończenia powierzchni. Ostrze do czyszczenia, które przejdzie ten rygorystyczny protokół inspekcji, jest wyraźnie lepsze niż alternatywy niepodlegające kontroli i zapewnia klientom mierzalne korzyści w zakresie niezawodności.
Korzyści wynikające z dokumentacji i śledzalności
Powiększone inspekcje tworzą ścieżki dokumentacji, które chronią zarówno sprzedawców części, jak i ostatecznych klientów. Zdjęcia krawędzi ostrza czyszczącego wykonane przy określonym poziomie powiększenia stanowią dowód na spełnienie standardów jakości w momencie sprzedaży. Jeśli ostrze czyszczące ulegnie awarii wcześniej niż przewidziano w sprzęcie klienta, sprzedawcy mogą odwołać się do zdjęć wykonanych przed sprzedażą, aby udowodnić, że ostrze zostało wyprodukowane zgodnie ze specyfikacją. Ta dokumentacja chroni sprzedawców przed roszczeniami gwarancyjnymi wynikającymi z nieprawidłowej instalacji, niewłaściwego wyrównania urządzenia lub niezgodnego z przeznaczeniem użytkowania przez klienta, a nie z wad ostrza czyszczącego. Dla klientów taka przejrzystość świadczy o profesjonalnym zapewnieniu jakości i uzasadnia wartość zakupu od sprzedawców stosujących inspekcję ostrzy czyszczących przy użyciu powiększenia, zamiast akceptowania niezweryfikowanych części pochodzących ze źródeł nieznanych.
Często zadawane pytania
Jaki poziom powiększenia jest wymagany do skutecznej inspekcji ostrzy czyszczących?
Większość dostawców części używa powiększenia w zakresie od 50× do 200× do inspekcji krawędzi ostrza czyszczącego. Niższe powiększenie (30×–50×) ujawnia wyraźne wady, takie jak skorupki i oddzielenie materiału, podczas gdy wyższe powiększenie (100×–200×) ujawnia nieregularności krawędzi na poziomie mikro, puste przestrzenie w materiale oraz różnice w strukturze krystalicznej. Poziom powiększenia stosowany przy inspekcji ostrza czyszczącego powinien być ustandaryzowany w obrębie organizacji dostawcy, aby zapewnić spójną ocenę jakości. Mikroskopy cyfrowe z wbudowanymi narzędziami pomiarowymi stały się popularne, ponieważ pozwalają dostawcom na robienie zdjęć ostrza czyszczącego przy tym samym poziomie powiększenia za każdym razem, co umożliwia tworzenie porównywalnych dokumentów dla wielu próbek i dostawców.
W jaki sposób inspekcja ostrza czyszczącego w powiększeniu zapobiega awariom urządzeń?
Ostrze czyszczące, które wykazuje degradację krawędzi, mikropęknięcia lub wady materiału pod powiększeniem, ulegnie awarii wcześniej niż przewidziano po zamontowaniu w działającym sprzęcie. Identyfikując te wady przed sprzedażą, dystrybutorzy zapobiegają występowaniu smug tonera, pogorszenia jakości obrazu oraz przyspieszonego zużycia bębnów i wałków u klientów. Ostrze czyszczące, które przejdzie inspekcję pod powiększeniem, zostało zweryfikowane jako strukturalnie nieuszkodzone i zdolne do niezawodnej pracy – oznacza to mniej reklamacji gwarancyjnych, mniej skarg klientów oraz silniejsze relacje biznesowe. Ponadto inspekcja pod powiększeniem ujawnia zanieczyszczenia lub uszkodzenia spowodowane nieprawidłowym umieszczeniem, umożliwiając dystrybutorom ocenę, czy używane ostrze czyszczące można bezpiecznie odnowić, czy też należy je całkowicie wymienić.
Czy inspekcja ostrza czyszczącego z wykorzystaniem powiększenia może poprawić relacje z dostawcami?
Tak, udostępnianie dostawcom ostrzy czyszczących informacji zwrotnych z powiększonej inspekcji zapewnia przejrzystość i wspiera ciągłą poprawę jakości. Gdy dostawcy otrzymują zdjęcia nieregularności krawędzi lub wad materiału wykrytych podczas inspekcji ostrzy czyszczących, uzyskują konkretne dowody problemów produkcyjnych wymagających korekty. Dilerzy, którzy dzielą się danymi jakościowymi opartymi na powiększeniu, pomagają dostawcom zrozumieć konkretne tryby uszkodzeń oraz wymagania dotyczące geometrii krawędzi. W dłuższej perspektywie takie podejście współpracy zmniejsza odsetek jednostek ostrzy czyszczących niezgodnych z wymaganiami inspekcji, obniża wskaźnik wadliwości i wzmocnia relacje między dostawcą a dilery. Ostrze czyszczące, które systematycznie spełnia wymagania inspekcji z powiększeniem, staje się zaufanym, premiumowym produktem, który uzasadnia wyższą cenę i buduje lojalność klientów.